ARTICLE / 2026-08-25
重庆恒凡达建筑工程浅析钢结构工程焊接工艺与质量控制要点
在重庆山城,桥梁飞架、高楼林立,每一处城市天际线的背后,都离不开钢结构工程这位“骨架工程师”。从市政工程的人行天桥到高层建筑的巨型钢柱,焊接工艺的质量直接决定了结构的安全寿命。作为深耕建筑领域多年的专业团队,重庆恒凡达建筑工程有限公司深知,焊接不仅是金属的熔合,更是对生命安全的承诺。
一、钢结构焊接中的常见质量隐患
我们在多个建筑工程项目的实践中发现,焊接质量问题往往源于三个环节:坡口处理不彻底、焊接参数失控以及残余应力集中。尤其在重庆这种高湿度、多酸雨的环境下,母材极易吸潮生锈,若除锈等级未达到Sa2.5级,焊缝内部便会产生气孔和夹渣。此外,部分项目为了赶工期,盲目提高焊接电流,导致热影响区晶粒粗大,冲击韧性大幅下降。
更隐蔽的问题是层状撕裂。在厚度大于40mm的钢板焊接中,若Z向性能不合格或约束度设计不当,焊后24小时内便可能出现阶梯状裂纹。这类缺陷用常规超声波探伤很难一次性捕捉,需要结合相控阵技术进行复验。市政工程中常见的箱型柱、钢管桁架,对此尤为敏感。
二、全过程质量控制体系:从焊前到焊后
针对上述痛点,恒凡达在钢结构工程中推行“三段式”管控法。焊前,我们坚持三检制:即焊工资格审查、坡口几何尺寸复查、环境温湿度监测。焊材必须按说明书进行350℃恒温烘干,且领用后放入保温筒,超过4小时未用完的必须退回重新烘干。
焊中控制是核心。我们要求所有一级焊缝必须采用CO₂气体保护焊打底,埋弧焊填充盖面,层间温度严格控制在120℃-180℃区间。焊接时,操作人员需实时记录电流、电压、焊接速度,每道焊缝完成后立即敲渣自检。对于>50mm的超厚板,我们采用分段退焊法,每段长度不超过300mm,并辅以锤击消除应力。
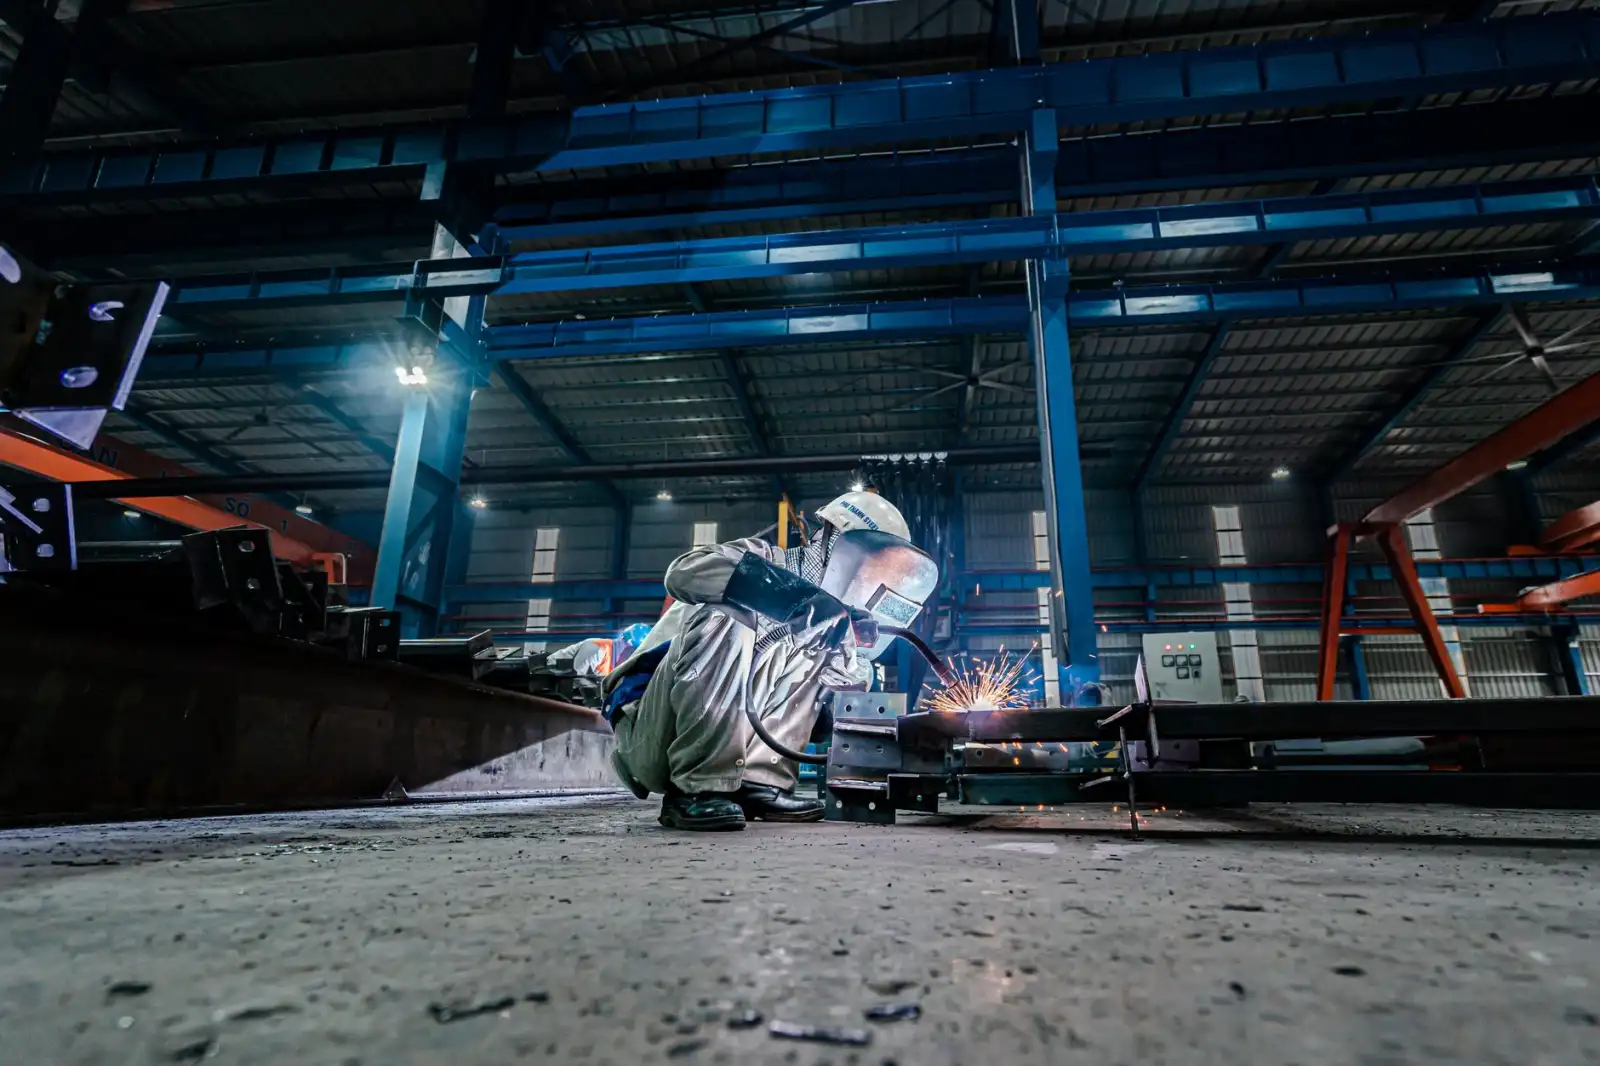
焊后检验环节,我们执行“外观+无损”双轨制。外观检查涵盖焊缝余高(0-3mm)、咬边深度(≤0.5mm)及表面气孔。内部缺陷则按设计等级选用UT、MT或RT检测。特别强调一点:焊缝返修不得超过两次,否则该区域母材已产生脆化,必须会同设计院制定更换方案。
三、复杂工况下的工艺优化建议
在装饰装修与地基基础交叉施工的场景中,钢结构焊接常面临狭小空间作业。此时,建议采用小型逆变焊机配合加长焊枪,并利用轴流风机强制排烟。对于露天作业的市政工程,风速超过8m/s时必须搭设防风棚,否则气体保护效果会大打折扣。
另外,我们强烈建议项目方引入焊接物联网监控系统。通过在焊机上安装传感器,实时采集电流、电压、送丝速度,一旦偏离设定阈值立即报警。这套系统在重庆某跨江大桥的钢箱梁焊接中,将一次合格率从91%提升至98.7%,数据非常可观。
四、从焊接细节看企业匠心
在恒凡达承接的各类建筑工程中,我们始终将焊接视为“隐形的艺术”。每一道成型美观、鱼鳞纹均匀的焊缝,背后是对工艺参数的千百次校准。我们要求焊工在每天开工前,先在一块废钢板上试焊30cm,确认熔池流动性后再正式上岗。这种看似笨拙的坚持,换来的是一次次静载试验的完美通过。
未来,随着高强钢(Q690及以上)在建筑中的普及,焊接热输入的控制将更加严苛。重庆恒凡达建筑工程有限公司将持续投入研发,引入激光-电弧复合焊等新工艺,同时加强焊工在窄间隙焊接方面的专项培训。钢结构工程的百年大计,始于毫厘之间的电弧温度,成于日复一日的标准敬畏。我们愿与行业同仁一道,用扎实的焊接质量,撑起山城更加坚固的明天。